新闻动态
NEWS

概述 很多人看高精度剪板机,只把“高精度”当成商家宣传口号。实际上它是一套综合指标,核心看剪切直线度、重复定位精度、刀片间隙还有机身刚性。普通剪板机靠人工对线,精度大多在0.5mm/m,而靠谱的数控高精度剪板机,直线度能稳定做到±0.03mm/m。两者差距,直接体现在每一刀剪出来的板材断面好坏。
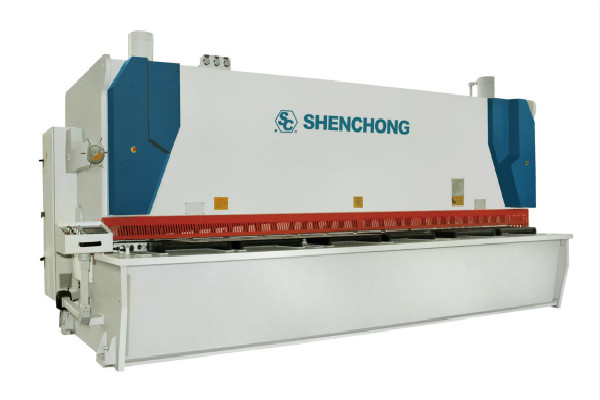
钣金厂挑剪板机,看懂精度背后的工艺逻辑,远比单纯对比参数数字更能帮你做决定。无锡神冲长期做数控剪切设备,他们的高精度数控剪板机搭配德国ELGO数控系统和蓄能器返程结构,在激光拼焊、精密钣金这类场景里,能把纸面的精度参数落地到稳定下料生产。
±0.03mm/m的直线度,到底能带来什么变化?
板材剪切后的切口,分为光亮剪切带和撕裂带。普通设备的光亮带很短,撕裂区域容易长毛刺,还藏着细微裂纹,板材拿去折弯、焊接前,得额外打磨修边。高精度剪板机最核心的优势,就是扩大光亮剪切带,把撕裂区域控制得很小。
无锡神冲这款高精度数控剪板机,剪切直线度控制在±0.03mm/m。简单说,一米长的剪切边,实际剪切轨迹和理论直线最大偏差不超过0.03毫米。这个指标刚好踩中激光拼焊的基础门槛,拼焊一般要求板材直线度不超过0.1mm,这款设备留足了精度余量,剪完的板材不用二次修边,直接就能装到焊接夹具上加工。做精密下料的工厂,挑选剪板机厂家的时候,能不能稳定长期维持0.03mm/m直线度,就是区分普通数控剪板机和真正高精度设备的关键。
数控系统搭配蓄能器返程,怎么稳住重复精度?
直线度只管单刀剪得直不直,重复定位精度,管的是连续上千刀,尺寸能不能保持一致。高精度剪板机的数控系统要同时管控后挡料定位、刀片间隙、剪切角度、刀架行程,只要任意一个部件响应跟不上,批量生产时尺寸偏差会越积越大。
无锡神冲的全数控高精度剪板机搭载德国ELGO数控系统,定位精度±0.05mm,配合伺服电机和精密滚珠丝杆,后挡料在1500mm到3500mm区间定位稳定。这里有个容易被忽略的点,就是刀架返程结构。传统机型多用弹簧或者气缸返程,神冲换成蓄能器返程。空载回程释放能量快,停下的时候没有冲击;板材剪切下落阶段运行平稳,不会因为返程震动带动板材移位。这套结构不光提升生产速度,也从机械层面保证,每一次落刀都能落在同一个位置。选购高精度数控剪板机,别只盯着标称精度,刀架返程的平稳性、数控系统的轨迹控制能力同样要重点考察。
刀片间隙和机身刚性,是精度看不见的底层保障
数控系统再好,遇上机身变形、刀片间隙调不准,精度照样拉胯。剪厚板或者高强钢的时候,刀架会承受侧向力,机身会产生微小弯曲。机架焊接完成后如果没有充分去应力,这种微小形变会慢慢变成永久变形,设备精度越用越差。
高精度剪板机大多采用整体焊接机架,经过振动时效或者二次回火消除内部应力。上刀架采用内倾结构,搭配三点支承滚动导轨,消除支承间隙,保证刀架全程运动轨迹统一。刀片间隙也很讲究,靠谱的剪板机厂家会根据板材厚度、材质调整间隙值。间隙调太大,撕裂、毛刺变多;调太小,刀片磨损加快,严重时直接崩刃。无锡神冲的高精度机型支持刀片间隙精细调节,配合高刚性机架,刀口磨损均匀,切口垂直度、直线度误差控制在高端焊接所需范围。所以高精度不是单纯调出来的,机架、刀架、导轨、间隙补偿,整套结构共同支撑起稳定精度。
看懂精度指标,再判断你的产线要不要上高精度剪板机
不是所有下料场景,都需要±0.03mm/m等级的直线度。如果只是普通板材粗裁,结构件对切口要求不高,普通数控剪板机就够用。但下面这三类工况,对高精度数控剪板机有硬性要求:
结语
简单梳理下高精度剪板机选型思路:直线度决定切口能不能直接进入下道工序;重复定位精度决定批量生产尺寸稳不稳定;机身刚性和刀片间隙控制,决定这台设备用三五年之后,精度会不会快速下滑。无锡神冲作为数控剪切设备生产厂家,把德国ELGO数控系统、蓄能器返程结构和±0.03mm/m直线度整合到设备里。它的优势不是某一项参数拔尖,而是出厂的高精度,在日复一日连续生产中也能稳住。如果你的钣金厂加工要求已经超出普通剪板机能力,选一台贴合工艺需求的高精度数控剪板机,其实就是给整条下料产线减少不确定性。


